Artykuł sponsorowany
Jak elastyczność i gęstość włókniny wpływają na wykończenie dużych powierzchni w produkcji
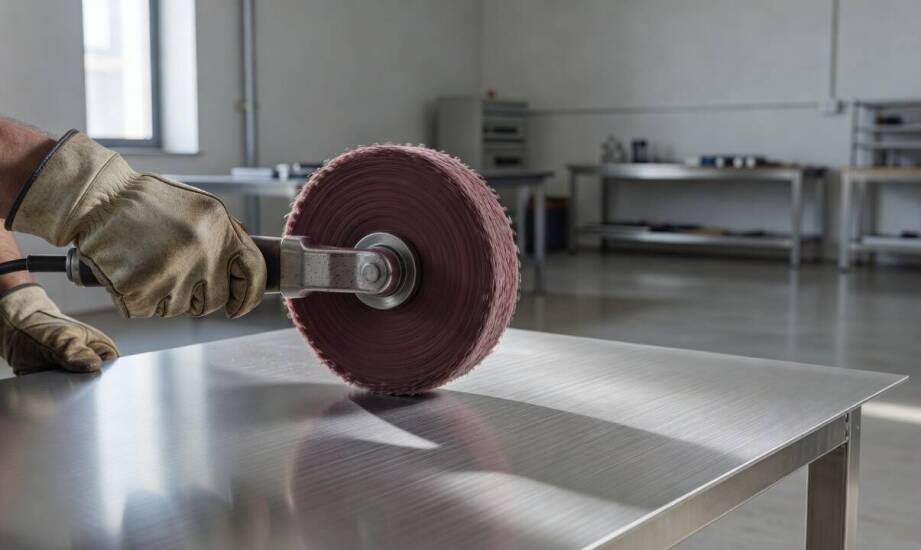
W przemyśle obróbki metali, drewna i tworzyw sztucznych powtarzalne wykończenie dużych powierzchni stanowi poważne wyzwanie technologiczne. Tradycyjne narzędzia o sztywnej budowie często prowadzą do zbyt agresywnego zbierania materiału. Skutkuje to powstawaniem widocznych śladów, głębokich rys lub wyraźnych nierówności. Przy pracy z arkuszami blach, długimi profilami aluminiowymi czy frontami meblowymi ujednolicenie struktury bez ingerencji w geometrię detalu staje się absolutnym priorytetem. Rozwiązaniem tego problemu są przestrzenne materiały szlifierskie, które ułatwiają kontrolę nad przebiegiem obróbki. Dzięki unikalnej budowie narzędzia te pozwalają uzyskać idealnie gładką i homogeniczną fakturę.
Wpływ przestrzennej budowy materiału na rozkład nacisku
Przestrzenny materiał szlifierski powstaje z nieregularnie przeplatanych włókien poliestrowych. W tej trójwymiarowej siatce zawieszone są drobne ziarna ścierne, najczęściej elektrokorund lub węglik krzemu. Taka konstrukcja sprawia, że elastyczna włóknina równomiernie rozkłada siłę docisku na bardzo dużej płaszczyźnie roboczej. Narzędzie naturalnie dostosowuje się do ewentualnych nierówności i lekkich krzywizn płaskiego elementu. Pojedyncze ziarna pracują z dużą niezależnością, a sprężyste spoiwo zapobiega ich zbyt głębokiemu wbijaniu się w obrabiany surowiec.
Ten mechanizm działania bezpośrednio ogranicza ryzyko powstawania lokalnych ognisk wysokiej temperatury. Pomiędzy pojedynczymi włóknami znajduje się wolna przestrzeń, przez którą swobodnie przepływa powietrze chłodzące strefę szlifowania. Otwarta struktura skutecznie odprowadza ciepło oraz usuwa powstający urobek, co chroni materiał przed odbarwieniami termicznymi i blokowaniem powierzchni ściernicy.
Decydujący wpływ na ostateczną jakość faktury ma gęstość zastosowanego splotu. Gęste włókniny z grubszym ziarnem przeznaczone są do szybszego usuwania defektów, odrdzewiania i przygotowania surowej powierzchni. Lżejsze i bardziej otwarte struktury służą do nadawania ostatecznego szlifu wykończeniowego. Narzędzia o najmniejszej gęstości pozostawiają delikatną i matową fakturę bez zarysowań.
Parametry mechaniczne i specyfika obrabianych tworzyw
W warunkach produkcji seryjnej ogromną rolę odgrywa utrzymanie stabilnych parametrów skrawania. Docisk wywierany przez operatora na szlifierkę musi być znacznie mniejszy niż w przypadku klasycznych materiałów nasypowych. Zbyt duża siła zgniata trójwymiarową konstrukcję włókien, hamuje przepływ powietrza i prowadzi do błyskawicznego przegrzania powierzchni. Zamiast przyspieszać pracę, nadmierny nacisk trwale niszczy strukturę szlifierską i pogarsza wykończenie.
Prędkość obrotowa wrzeciona oraz czas kontaktu narzędzia z obrabianym elementem również definiują ostateczny wygląd faktury. Włókniny wymagają pracy na stosunkowo niskich obrotach, co ułatwia zachowanie jednorodnego układu rys na metalu. Stabilne prowadzenie urządzenia zapewnia precyzyjną kontrolę nad tempem zdzierania i umożliwia bezpieczne, równomierne działanie szlifujące.
Różne surowce wymagają odmiennego podejścia technologicznego. Przestrzenny splot włókien rozwiązuje problem zapychania się ziaren podczas szlifowania miękkiego aluminium. Otwarta forma pozwala na ciągłą obróbkę stopów lekkich bez utraty początkowej ostrości drobin. Przy stali nierdzewnej materiał ten bezpiecznie satynuje blachę bez naruszania zewnętrznej powłoki tlenkowej. Podczas pracy z drewnem tego typu nośniki sprawnie usuwają odstające włókna i zadziory. Ograniczenia technologii widać dopiero przy bardzo twardych ceramikach lub głębokim zdzieraniu grubych spoin.
Dobór narzędzi ściernych do celów procesu produkcyjnego
Ustalenie optymalnej granulacji włókniny wynika wprost z docelowego efektu wizualnego i wymogów technicznych detalu. Szybkie usunięcie widocznych rys hutniczych na blachach wymusza zastosowanie mocno zbitego splotu roboczego. Lekkie zmatowienie powierzchni przed nałożeniem powłoki lakierniczej wymaga z kolei użycia luźnych dysków. Przy różnorodnych wymaganiach procesowych doskonale sprawdza się tarcza z włókniny ściernej, która występuje w wielu wariantach przystosowanych do kolejnych etapów obróbki. Technologia ta wymaga płynnego przechodzenia przez poszczególne gradacje, aby stopniowo ujednolicać wzór na całym elemencie.
Właściwy dobór asortymentu w zakładzie zmniejsza liczbę odrzutów oraz obniża bieżące koszty materiałowe. Rozbudowane portfolio profesjonalnych materiałów ściernych, z którym na rynek wychodzi firma Ażur, pozwala zakładom produkcyjnym precyzyjnie dopasować rodzaj włókniny do specyfiki wyrównywanej płaszczyzny. Przemyślana strategia szlifowania z użyciem nośników przestrzennych gwarantuje ostatecznie wysoką powtarzalność jakości wyrobów gotowych.
Kategorie artykułów
Polecane artykuły

Bateria litowo-jonowa: wyzwania w kontekście bezpieczeństwa użytkowania

Dlaczego wyspecjalizowany sklep pomaga dobrać rolki i ochronę bez nietrafionego zakupu

Wsparcie księgowe dla startupów – jak uniknąć najczęstszych błędów?
