Artykuł sponsorowany
Jak profil i długość paska wpływają na pracę napędów w maszynach rolniczych i przemysłowych
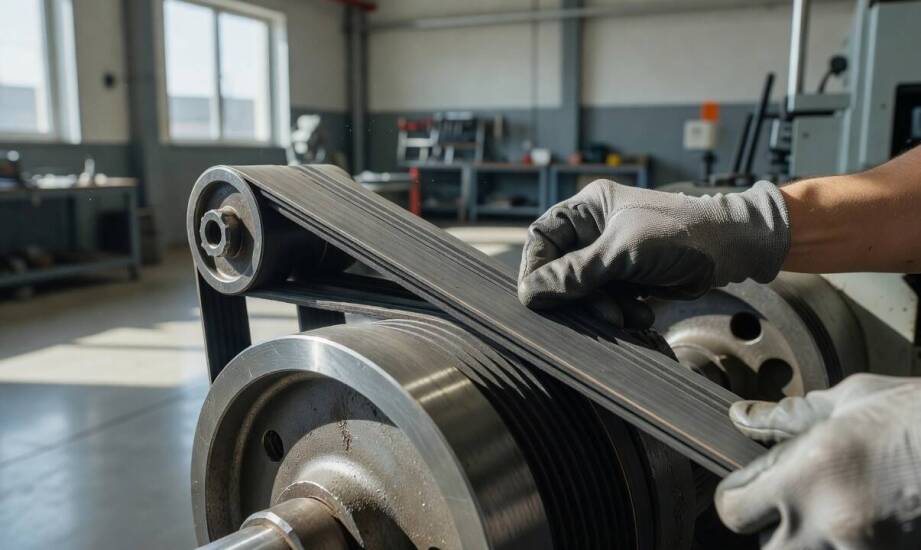
Napęd pasowy w maszynach rolniczych i przemysłowych potrafi sprawiać problemy nawet wtedy, gdy wizualnie wydaje się sprawny. Przekładnia zaczyna pracować nierówno, traci stabilność pod obciążeniem, a maszyna nie osiąga pełnej mocy. Mechanicy często wymieniają kolejne podzespoły maszyny, podczas gdy główna przyczyna usterki leży w pozornie najprostszym elemencie całego układu. Błędy w doborze profilu oraz niewłaściwe obliczenie długości pasa względem kół napędowych to najczęstsze powody przedwczesnych awarii. Zrozumienie różnic między dostępnymi przekrojami oraz poprawne czytanie oznaczeń producenta pozwala uniknąć przestojów na linii produkcyjnej i w polu.
Różnice w profilach i pułapki pomiaru długości
Klasyczny klin a przekrój wąskoprofilowy
Pasy klinowe o profilu klasycznym, produkowane zgodnie z wytycznymi normy DIN 2215, charakteryzują się stosunkiem szerokości do wysokości na poziomie 1:1,6. Stanowią one podstawowe rozwiązanie w starszych typach maszyn przemysłowych i rolniczych. Nowsze konstrukcje wykorzystują jednak pasy wąskoprofilowe, opisywane rygorystycznymi normami DIN 7753 oraz ISO 4184. W tym wariancie proporcje przekroju wynoszą 1:1,2. Węższy kształt w wariantach SPZ, SPA, SPB i SPC pozwala na znacznie głębsze osadzenie w rowku kół. W efekcie element napędowy przenosi wyższy moment obrotowy przy mniejszych średnicach kół pasowych. Zastosowanie takich modeli umożliwia inżynierom budowę bardziej zwartych i lżejszych przekładni.
Dlaczego długość nominalna bywa myląca?
Długość pasa podawana na nadruku często staje się źródłem poważnych błędów serwisowych podczas rutynowej wymiany. Producenci posługują się różnymi parametrami, wymieniając najczęściej wymiar wewnętrzny (Li) oraz wymiar podziałowy (Ld). Różnica między długością wewnętrzną a podziałową zależy ściśle od konkretnego profilu zastosowanego przekroju. W tabelach producentów wielkość tego przesunięcia waha się od około 15 mm dla małych przekrojów do nawet 69 mm przy masywnych pasach przemysłowych.
Pomiar zużytego paska za pomocą sztywnej taśmy stalowej niemal zawsze daje błędny wynik. Metalowa miara budowlana nie układa się naturalnie na obwodzie wyrobu, a sam gumowy element ulega zauważalnemu rozciągnięciu w trakcie wielomiesięcznej eksploatacji pod obciążeniem. Doświadczeni mechanicy zalecają mierzenie obwodu za pomocą elastycznego sznurka lub taśmy krawieckiej, zachowując lekkie naprężenie podczas odczytu. Niewłaściwie zmierzona długość powoduje późniejsze problemy z poprawnym napięciem na rolkach, co prowadzi bezpośrednio do szkodliwego poślizgu.
Zmienne warunki pracy w rolnictwie i przemyśle
Wpływ zapylenia i skrajnych temperatur otoczenia
Środowisko pracy bezpośrednio weryfikuje żywotność wszystkich komponentów napędowych. Tradycyjne pasy klasyczne wykazują odporność na temperaturę w granicach od -40°C do +70°C. Jeśli maszyna pracuje w trudniejszych warunkach i generuje znacznie więcej ciepła, standardowa mieszanka gumowa ulega przyspieszonej degradacji. Serie wysokowydajne, projektowane z myślą o nowoczesnym przemyśle, bez problemu znoszą ciągłe nagrzewanie od +100°C do nawet +120°C. Ciężki sprzęt budowlany oraz kombajny zmagają się dodatkowo z wszechobecnym kurzem. Drobne cząsteczki zanieczyszczeń działają jak ostre ścierniwo, które bardzo powoli niszczy boki klina oraz metalowe krawędzie rowków kół pasowych.
Przeciążenia, poślizg i dostępność asortymentu
Maszyny takie jak kruszarki rolnicze pracują bardzo często w trybie przerywanym, co oznacza ciągłe uderzenia momentu obrotowego. Niewłaściwe napięcie układu prowadzi w takich sytuacjach do natychmiastowego zgubienia przyczepności. Uślizg paska na kole generuje pisk, gwałtownie podnosi temperaturę tarcia i drastycznie przyspiesza zużycie obu współpracujących części.
Wymagające środowisko wymusza na zakładowych działach utrzymania ruchu współpracę ze sprawdzonymi dostawcami sprzętu. Specjalistyczna spółka AGRO-HURT Żołyński, Smoliński od lat zaopatruje przemysł maszynowy w kompletne rozwiązania napędowe. Zamawiając dopasowany pasek klinowy w Warszawie, technicy zyskują dostęp do szerokiej gamy profili marek STOMIL, OPTIBELT oraz wyłącznej oferty wyrobów KLEBERG. Pozwala to dobrać odpowiednią wytrzymałość termiczną i odporność na ścieranie bezpośrednio do trudnych uwarunkowań danego zakładu lub gospodarstwa. Kluczowym zabiegiem po wymianie elementów gumowych pozostaje ich ponowna kontrola i napięcie po pierwszych kilku godzinach pracy pod pełnym obciążeniem.
Prawidłowe dopasowanie pasa klinowego wymaga wyjścia poza mechaniczne odczytanie numeru ze zużytego wyrobu. Błędy w ocenie długości nominalnej oraz pomyłki między profilem klasycznym a wąskim prowadzą do ciągłych przestojów maszyn. Działy techniczne muszą uwzględniać rzeczywiste warunki brzegowe urządzenia: maksymalne skoki temperatury, poziom zapylenia na hali oraz charakterystykę obciążeń uderzeniowych. Solidna weryfikacja parametrów przed montażem to bezpieczny sposób na to, aby układ napędowy pracował stabilnie przez wiele długich miesięcy.
Kategorie artykułów
Polecane artykuły
Bateria litowo-jonowa: wyzwania w kontekście bezpieczeństwa użytkowania
Dlaczego wyspecjalizowany sklep pomaga dobrać rolki i ochronę bez nietrafionego zakupu
Wsparcie księgowe dla startupów – jak uniknąć najczęstszych błędów?