Artykuł sponsorowany
Jak strategia przejść w frezowaniu wpływa na dokładność i ślad po obróbce
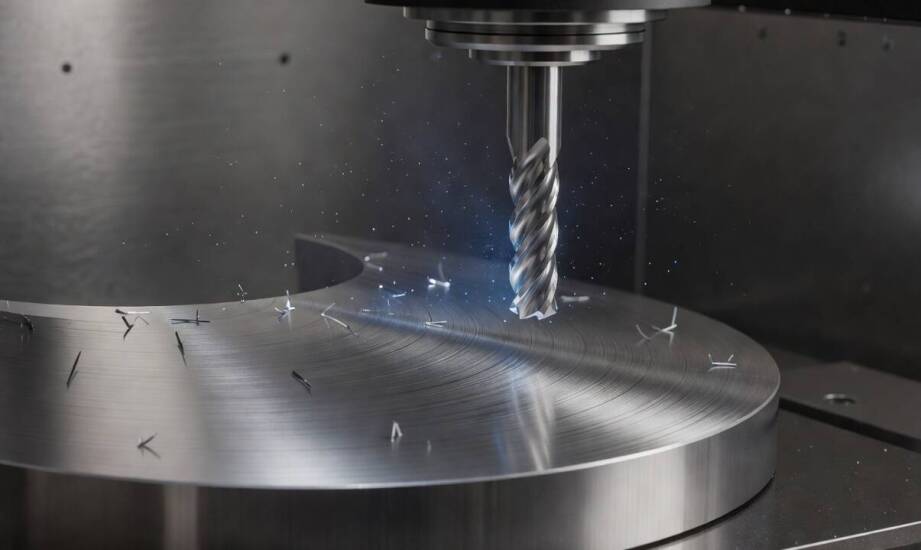
Ten sam detal po frezowaniu CNC może wyglądać w pełni poprawnie podczas wstępnych oględzin, a mimo to nie trzymać zadanego wymiaru lub pozostawiać niepożądany ślad na powierzchni. Problem często wynika z minimalnego ugięcia narzędzia lub subtelnych drgań układu. Takie zjawiska rzadko są widoczne gołym okiem w trakcie pracy maszyny. Ujawniają się dopiero przy precyzyjnym pomiarze w dziale kontroli jakości lub podczas finalnego montażu. Nawet niewielkie odchylenia rzędu kilkudziesięciu mikrometrów potrafią uniemożliwić prawidłową współpracę ruchomych części w zespole maszynowym lub układzie samochodowym. Właściwe zaplanowanie każdego etapu skrawania decyduje o końcowym sukcesie produkcyjnym.
Wpływ parametrów skrawania na powtarzalność i chropowatość
Posuw na ząb najsilniej kształtuje docelową chropowatość powierzchni obrabianego materiału. Zmniejszenie tego parametru daje wyraźnie niższą wartość Ra, ponieważ odstępy między kolejnymi śladami pozostawianymi przez ostrza stają się znacznie mniejsze. Mniejszy posuw pozwala lepiej kontrolować wielkość wióra i efektywniej odprowadzać ciepło ze strefy cięcia. Prędkość skrawania wpływa z kolei bezpośrednio na temperaturę w strefie wiórowania oraz jakość wykończenia. Badania wykazują, że zwiększenie prędkości obrotowej przy obróbce stali stopowej pozwala obniżyć chropowatość. Wymaga to jednak zachowania odpowiedniego balansu, aby nie doprowadzić do przedwczesnego zużycia płytki skrawającej.
Głębokość skrawania oraz jego szerokość decydują o całkowitych siłach działających na układ maszyna-narzędzie-detal. Zbyt szerokie zebranie materiału przy jednoczesnym długim wysięgu oprawki szybko wywołuje samowzbudne drgania. Zjawisko to pozostawia na płaszczyznach charakterystyczne, faliste ślady. Dyskwalifikują one część pod względem wizualnym i technicznym. Prawidłowo ustabilizowany proces wykańczający pozwala osiągnąć chropowatość na poziomie Ra 0,8–1,6 µm. Wartość ta w pełni odpowiada rygorystycznym normom stawianym przez współczesny przemysł. Wykonując frezowanie CNC na Śląsku dla lokalnego sektora maszynowego, inżynierowie dbają o trzymanie się wąskich tolerancji wymiarowych, co wymaga ciągłego monitorowania stanu krawędzi tnącej.
Znaczenie geometrii i sztywności dla doboru strategii przejść
Każda zmiana posuwu, głębokości cięcia czy prędkości obrotowej przesuwa punkt równowagi między tempem pracy a ostateczną jakością wykonania. Wyższy posuw znacząco przyspiesza realizację zlecenia, lecz jednocześnie pogarsza parametry powierzchni i zwiększa ryzyko wystąpienia wibracji. Bezpieczniejsze, mniejsze parametry wydłużają czas trwania pojedynczego cyklu maszynowego. Materiały o wyższej twardości niemal zawsze wymuszają redukcję prędkości oraz ostrożniejsze zagłębianie się w detal, aby uniknąć wykruszenia zębów freza. Sztywność mocowania oraz geometria docelowego elementu również bezpośrednio determinują wybór strategii.
Przy prostych, zwartych bryłach operatorzy mogą bezpiecznie stosować większą szerokość i głębokość skrawania. Obróbka głębokich kieszeni lub bardzo cienkich ścianek, które łatwo wpadają w rezonans, wymaga zmiany podejścia. W takich sytuacjach strategia frezowania trochoidalnego redukuje siły poprzeczne poprzez ciągły ruch kołowy narzędzia. Rozwiązanie to opiera się na niewielkiej szerokości skrawania przy wykorzystaniu niemal pełnej długości krawędzi tnącej frezu. Zastosowanie tej metody skutecznie ogranicza ugięcie materiału oraz równomiernie rozkłada zużycie narzędzia wzdłuż jego osi. Długie wysięgi oprawki, przekraczające czterokrotność średnicy freza, mocno obniżają sztywność całego układu. Taka konfiguracja bez modyfikacji toru ruchu bezpośrednio przekłada się na błędy wymiarowe.
Powyższe wymagania rzutują na proces wytwarzania podzespołów dla branży motoryzacyjnej i ciężkiego maszynoznawstwa. Specyfika tych sektorów narzuca rygorystyczne trzymanie bardzo wąskich tolerancji kształtu i położenia. Firma Tok-frez Mikołaj Rusinowski, Jacek Raćkos w Spadku skupia się na zachowaniu ścisłych rygorów wymiarowych na poziomie do 0,02 mm i utrzymaniu założonej chropowatości powierzchni detali maszynowych. Precyzyjne zaplanowanie cyklu zbrojenia i weryfikacja ścieżek programowych zapobiega powstawaniu odrzutów na linii montażowej.
Jak odczytywać ślady pozostawione po obróbce wykańczającej?
Właściwe odczytanie efektu końcowego na wyfrezowanej powierzchni stanowi podstawę do wprowadzania korekt technologicznych. Regularne, powtarzalne falowanie na ściankach bocznych niemal zawsze wskazuje na problem z wibracjami samowzbudnymi lub błędnie dobraną strategię przejść. Taki obraz usterki wymusza najczęściej zmniejszenie szerokości skrawania lub skrócenie wysięgu narzędzia w oprawce.
Nieregularne odchyłki wymiarowe i punktowe zmatowienia częściej wynikają z niewłaściwego przygotowania półfabrykatu. Mogą one również świadczyć o utracie sztywności na samym mocowaniu w imadle maszynowym. Niekiedy źródłem kłopotów okazuje się niekompletna dokumentacja techniczna, która nie precyzuje kluczowych baz obróbczych. Dokładna analiza wymienionych czynników pozwala szybko zidentyfikować faktyczną przyczynę błędu i trwale ustabilizować proces frezowania. Eliminacja słabych punktów gwarantuje uzyskanie w pełni powtarzalnych elementów, gotowych do bezproblemowej integracji w większych zespołach mechanicznych.
Kategorie artykułów
Polecane artykuły
Bateria litowo-jonowa: wyzwania w kontekście bezpieczeństwa użytkowania
Dlaczego wyspecjalizowany sklep pomaga dobrać rolki i ochronę bez nietrafionego zakupu
Wsparcie księgowe dla startupów – jak uniknąć najczęstszych błędów?