Artykuł sponsorowany
Jak struktura włókniny stabilizuje wykończenie w produkcji seryjnej detali
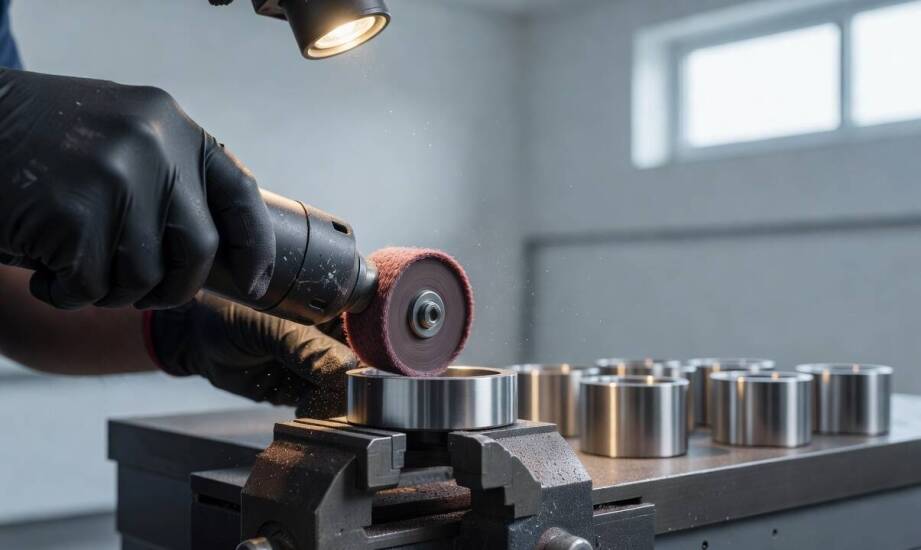
W procesach produkcji seryjnej detali metalowych drobne różnice w wykończeniu powierzchni decydują o odrzuceniu całej partii materiału przez kontrolę jakości. Operatorzy maszyn często zauważają problem dopiero na etapie końcowej oceny wizualnej lub podczas wyrywkowych pomiarów profilometrem. Zmiana parametrów szlifowania na maszynie nie przynosi oczekiwanego efektu, gdy przyczyną niestabilności pozostaje niewłaściwy kontakt narzędzia z powierzchnią obrabianą. Zrozumienie mechaniki pracy trójwymiarowego nośnika pozwala trwale wyeliminować problem nierównomiernego matu oraz śladów przypalenia na krawędziach elementów. Odpowiednia sprężystość materiału roboczego kompensuje mikroskopijne różnice w geometrii kolejnych sztuk zjeżdżających z taśmy.
Ugięcie i dopasowanie różnych struktur nośnika
Miękka włóknina szlifierska bez dodatkowego wzmocnienia bardzo łatwo poddaje się naciskom roboczym. Wysoka elastyczność pozwala narzędziu precyzyjnie dopasować się do nieregularnych geometrii oraz skomplikowanych konturów obrabianego detalu. Wersja wewnętrznie wzmocniona mocną tkaniną znacząco ogranicza to naturalne ugięcie. Taka budowa umożliwia stosowanie wyższych nacisków bez utraty stabilności kierunkowej, co ma szczególne znaczenie podczas pracy na szybkich pasach bezkońcowych. Ujednolicona forma sprasowana zachowuje najwyższą sztywność spośród wszystkich dostępnych rozwiązań przestrzennych. Właściwość ta zapewnia całkowicie równomierny kontakt narzędzia na płaskich powierzchniach oraz chroni przed niepożądanym zaokrąglaniem ostrych krawędzi.
Otwarte struktury optymalnie sprawdzają się na elementach o zmiennej krzywiźnie. Sprężyste włókna syntetyczne rozkładają nacisk roboczy w sposób punktowy, co skutecznie zapobiega miejscowemu przegrzaniu cienkiego materiału. Zbita budowa wersji sprasowanych lepiej radzi sobie z utrzymaniem stałego docisku na rantach i profilach brzegowych. Ryzyko głębokiego podcięcia lub nierównego wykończenia spada w tych newralgicznych miejscach do minimum. Dobór konkretnego rozwiązania zależy bezpośrednio od charakterystyki przestrzennej obrabianej części. Elementy posiadające ostre krawędzie bezwzględnie wymagają użycia nośników sprasowanych. Detale o profilach falistych zyskują najwięcej jakości przy zastosowaniu wariantów miękkich.
Kontrola temperatury w długich seriach
Odpowiedni dobór ziarna elektrokorundowego lub węglika krzemu musi współgrać z układem przestrzennym zastosowanego narzędzia. Trójwymiarowa, otwarta sieć włókien umożliwia swobodny przepływ chłodnego powietrza przez cały obracający się nośnik. Mechanizm ten aktywnie obniża nagrzewanie strefy roboczej przy obróbce metali, drewna i tworzyw. Zwarte układy sprasowane generują znacznie wyższe temperatury lokalne przy intensywnym docisku maszyny. Zachowują one jednak wymaganą stabilność wymiarową na twardych stopach wymagających agresywniejszego szlifowania wstępnego. Przedsiębiorstwo Ażur z Bestwinki od trzech dekad zajmuje się produkcją przemysłowych narzędzi ściernych. Wytwarzane z różnych materiałów ściernice walcowe, listkowe oraz pasy bezkońcowe służą do zautomatyzowanej obróbki powierzchni.
Ciągłe odsłanianie nowych, ostrych ziaren w głębi układu przestrzennego utrzymuje stałą agresję cięcia przez cały cykl życia produktu. Zjawisko to eliminuje konieczność ciągłej korekty prędkości wrzeciona lub siły docisku w maszynach przelotowych. Optymalizacja parametrów zależy od poprawnego odczytania zachowania sprzętu. Oceny zachowania materiałów pod obciążeniem często dokonuje się na wczesnym etapie testów poza główną linią. W zastosowaniach ręcznych rolę środowiska testowego pełnią arkusze i rolki ścierne. Pozwalają one operatorowi bezpośrednio wyczuć granice elastyczności nośnika, zanim odpowiednio dobrana gęstość struktury trafi na docelowe urządzenia stacjonarne.
Określone sygnały z procesu produkcyjnego wyraźnie wskazują na konieczność zmiany rodzaju zastosowanego nośnika. Narastające różnice w parametrze chropowatości Ra między kolejnymi detalami stanowią pierwszy objaw niewłaściwego dopasowania sprężystości narzędzia. Pojawianie się śladów termicznych przy zachowaniu stałego docisku maszyny potwierdza zbyt wysoką gęstość użytego materiału. Nierównomierne zużycie ściernicy w obrębie jednej partii zmusza technologów do ponownej analizy wybranego rozwiązania. Zmiana tempa posuwu roboczego zazwyczaj nie przynosi wtedy żadnych trwałych rezultatów. Prawdziwe źródło niestabilności w serii tkwi w braku spójności między stopniem sprasowania struktury roboczej a docelową geometrią szlifowanego elementu.
Kategorie artykułów
Polecane artykuły
Bateria litowo-jonowa: wyzwania w kontekście bezpieczeństwa użytkowania
Dlaczego wyspecjalizowany sklep pomaga dobrać rolki i ochronę bez nietrafionego zakupu
Wsparcie księgowe dla startupów – jak uniknąć najczęstszych błędów?